

 English
 中文简体
 русский
 Español
 عربى

إرسال ردود الفعل
من السيليكون الخام إلى خراطيم الأداء: شرح عملية التصنيع الكاملة
اخبار الصناعة-محتوى
- 1 1. تركيب المواد الخام – بناء الصيغة الأساسية
- 2 2. التشكيل المسبق – تحويل المركب إلى صفائح أو أنابيب قابلة للتشغيل
- 3 3. غلاف الشياق – بناء شكل الخرطوم طبقة تلو الأخرى
- 4 4. المعالجة - ضبط الروابط المتقاطعة
- 5 5. عمليات إزالة القوالب والتشطيب وما بعد المعالجة
- 6 6. مراقبة الجودة – البوابة قبل الشحن
- 7 7. بديل البثق – طريقة إنتاج أسرع وأطول
- 8 8. الاعتبارات الخاصة بالتطبيق أثناء التصنيع
- 9 الخلاصة - الدقة وراء كل خرطوم سيليكون
افتح غطاء المحرك المزود بشاحن توربيني أو قم بالسير عبر حلبة السباق، وسترى خراطيم السيليكون باللون الأزرق الفاتح أو الأحمر أو الأسود. فهي تربط المشعات والمبردات الداخلية وأنظمة السحب، وتتحمل الحرارة والاهتزاز والضغط المستمر. لكن خرطوم السيليكون الذي تشتريه من الرفوف يبدأ حياته كطوبة كثيفة ومتواضعة من المواد الخام. إن العملية التي تحول هذا الطوب إلى مكون مصمم بدقة هي عملية منهجية ويتم التحكم فيها بإحكام. يتم تصنيع خراطيم السيليكون من خلال خمس مراحل أساسية: تركيب المواد الخام، والتشكيل المسبق، وتغليف الشياق (للخراطيم المشكلة)، والمعالجة تحت الحرارة والضغط، والتشطيب مع فحوصات الجودة. تحدد كل مرحلة بشكل مباشر أداء الخرطوم في سيارتك أو جهازك.
1. تركيب المواد الخام – بناء الصيغة الأساسية
يبدأ كل خرطوم سيليكون ببوليمر السيليكون، وهو مطاط صناعي يعتمد على سلاسل السيليكون والأكسجين. يقوم المصنعون بشرائه على شكل كتل صلبة، تسمى غالبًا "الطوب"، ويزن كل منها حوالي 30 رطلاً. يدخل هذا الطوب في خلاط داخلي (بانبري أو عجن) جنبًا إلى جنب مع حشوات التسليح (السيليكا المدخنة لقوة التمزق)، ومثبتات الحرارة (أكسيد الحديد أو أكسيد السيريوم للمقاومة الحرارية على المدى الطويل)، وعوامل الفلكنة (بيروكسيدات للربط المتشابك)، وأصباغ اللون. يمزجها الخلاط تحت درجة حرارة يمكن التحكم فيها حتى يتكون مركب متجانس يشبه العجين. تحدد جودة هذا المزيج مدى تحمل الخرطوم النهائي لدرجة الحرارة والضغط والهجوم الكيميائي. أي تناقض في التشتت يخلق نقاط ضعف. تطبق الشركات المصنعة المعتمدة وفقًا لمعايير IATF 16949، مثل Ningbo Tiandai Auto Parts، تحكمًا صارمًا في الدفعة لضمان خصائص المركب القابلة للتكرار.
2. التشكيل المسبق – تحويل المركب إلى صفائح أو أنابيب قابلة للتشغيل
بمجرد خلط المركب، يتم رميه في مطحنة ليتم تغطيته بألواح. تقوم مطحنة ذات لفتين بعجنها أيضًا إلى طبقة متواصلة ذات سماكة يمكن التحكم فيها، عادةً 1-3 مم لبناء الخرطوم. وبدلاً من ذلك، يمكن تغذية المركب في جهاز بثق لإنتاج شكل أنبوبي مستمر - غالبًا ما يتم استخدام طريقة البثق هذه لخراطيم السيليكون المستقيمة ذات القطر الثابت. يتم قطع الأنبوب المبثوق إلى الطول ويوضع جانباً لمرحلة التغليف. بالنسبة للأشكال الأكثر تعقيدًا، يتم قطع المادة المغلفة إلى شرائح بعرض محدد؛ سيتم لاحقًا لف هذه الشرائط يدويًا حول الشياق. تضمن خطوة التشكيل أن تكون المادة ذات الشكل الهندسي المناسب ليتم تشكيلها بكفاءة في العملية التالية.
3. غلاف الشياق – بناء شكل الخرطوم طبقة تلو الأخرى
هذا هو قلب تصنيع خرطوم السيليكون عالي الأداء. يتم تركيب شياق مصقول من الفولاذ المقاوم للصدأ، تم تشكيله وفقًا للقطر الداخلي الدقيق ونصف قطر الانحناء للخرطوم المطلوب، على مخرطة أو تثبيته في أداة التثبيت. يقوم المشغل بوضع طبقة رقيقة من غبار الطباشير أو عامل التحرير على الشياق لمنع الالتصاق. بعد ذلك، باستخدام شرائح السيليكون المقطوعة مسبقًا، يقومون بلف المركب غير المعالج حول الشياق، بحيث يتداخل كل غلاف بنسبة 50% تقريبًا من عرض الشريط. يحدد عدد الطبقات سمك الجدار النهائي وقوة الانفجار - يستخدم خرطوم نموذجي مكون من 4 طبقات لمبرد السيارات أربع طبقات متداخلة، في حين أن التطبيقات الثقيلة قد تستخدم 5 أو 6. يجب أن يكون توتر الشريط وزاوية التداخل متسقة؛ وإلا فإن الخرطوم سيظهر طبقات ضعيفة أو سمك جدار غير متساوي. بعد التغليف، يتم تغليف المجموعة بشريط من النايلون أو القطن ملفوف بإحكام. يطبق هذا الشريط ضغطًا شعاعيًا موحدًا أثناء المعالجة ويمنع الطبقات من الانفصال. بالنسبة للمرفقين ذوي نصف القطر الضيق، يمكن استكمال شريط واحد متواصل بسهام (قطع) على نصف القطر الداخلي لتجنب التجاعيد.
تعتبر تقنية تغليف الشياق هذه هي الطريقة القياسية لإنتاج خراطيم الكوع السيليكون، ومخفضات السرعة، والحدبات، والموصلات على شكل حرف T. على سبيل المثال، أ 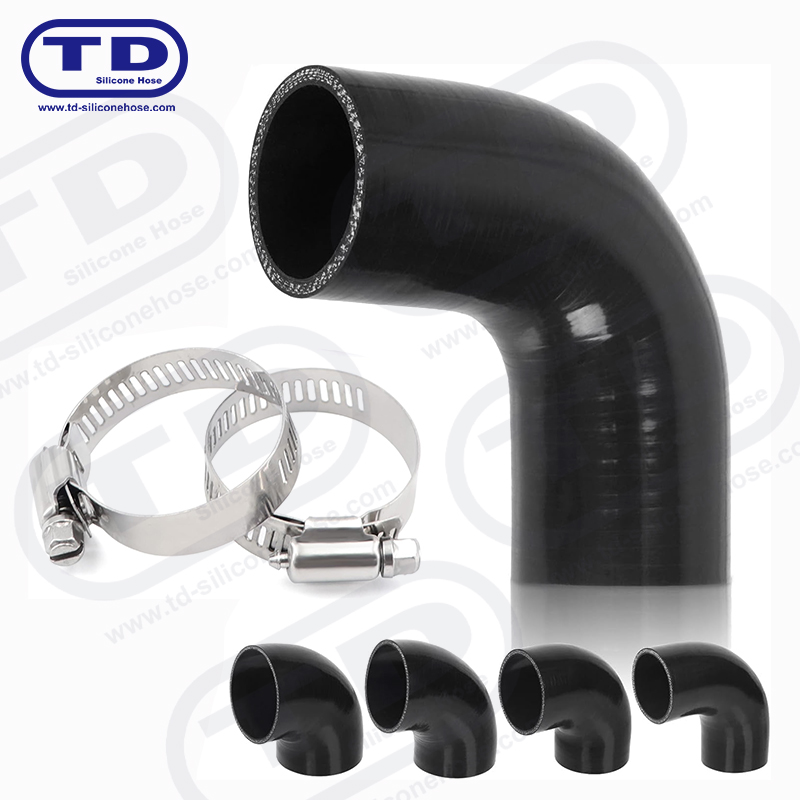 خرطوم الكوع السيليكون 90 درجة لتغليف الشياق يعد هذا الخرطوم المشكل مثالًا رئيسيًا على البناء المغلف بالشياق، مما يوفر انحناءات دقيقة وتعزيزًا داخليًا للتوجيه المحكم في أنظمة تبريد السيارات. عرض المنتج → (خرطوم الكوع 90 درجة) يعتمد على شياق منحني بدقة لتحقيق ثنيه المميز دون انهيار القطر الداخلي.
4. المعالجة - ضبط الروابط المتقاطعة
يتم تحميل مجموعات الشياق المسجلة في الأوتوكلاف بالبخار أو فرن الهواء الساخن. تتم المعالجة عند درجات حرارة تتراوح بين 325 درجة فهرنهايت و380 درجة فهرنهايت (163 درجة مئوية - 193 درجة مئوية) لمدة تتراوح من 15 إلى 40 دقيقة، اعتمادًا على سمك الجدار وتركيبة المركب. تعمل الحرارة على تنشيط محفز البيروكسيد أو البلاتين، مما يخلق روابط متشابكة بين سلاسل بوليمر السيليكون. يؤدي هذا إلى تحويل المركب الناعم الذي يشبه المعجون إلى مادة مطاطية مرنة بالحرارة. الضغط الناتج عن الأوتوكلاف وتقلص شريط التغليف يدفعان الطبقات معًا، مما يزيل الفراغات ويضمن دقة الأبعاد. بعد اكتمال المعالجة، يتم تبريد التجميعات تدريجيًا إلى درجة حرارة الغرفة لتجنب الصدمة الحرارية والتشوه. يتم بعد ذلك نزع الشريط، وإزالة الشياق - إما يدويًا أو باستخدام مكبس هوائي - مما يترك خرطوم سيليكون مكتمل التشكيل.
أثناء المعالجة، يجب ألا يكون الخرطوم ساخنًا جدًا أو منخفض الحرارة؛ يؤدي عدم كفاية التشابك إلى ضعف الخواص الميكانيكية والفشل المبكر، في حين أن الحرارة الزائدة يمكن أن تؤدي إلى تحلل البوليمر. تحافظ الشركات المصنعة ذات السمعة الطيبة على ملفات تعريف ضيقة لدرجة الحرارة الزمنية وترسم كل دفعة. وهذا أمر بالغ الأهمية بشكل خاص ل 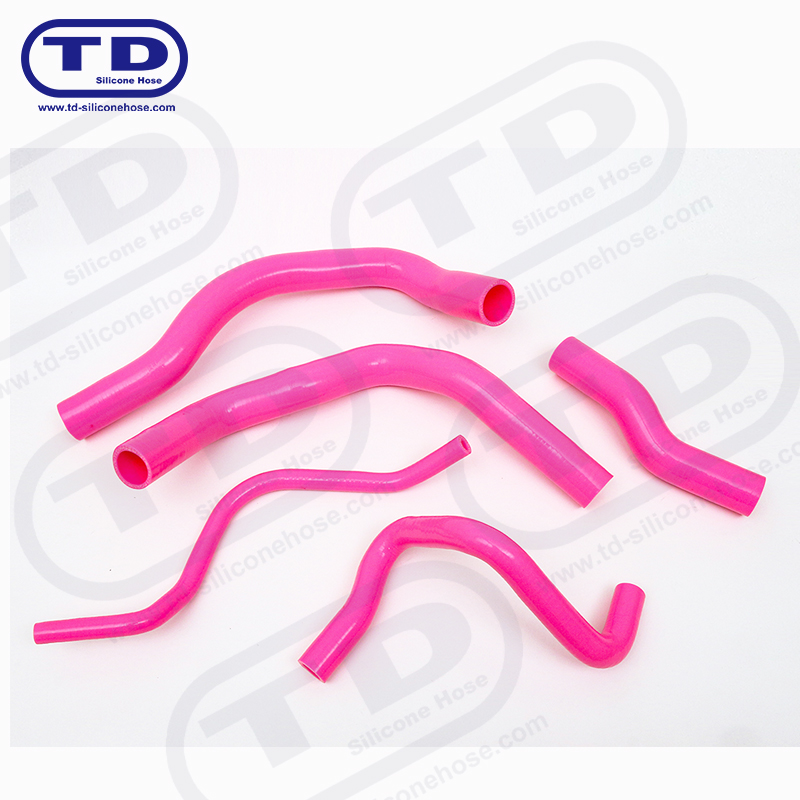 أطقم خرطوم مشعاع السيارة من السيليكون لتبريد المحرك تعمل معالجة ما بعد المعالجة على تعزيز مقاومة الحرارة والضغط، مما يجعل هذه الخراطيم موثوقة لخدمة سائل التبريد المستمر حتى 300 درجة فهرنهايت في تطبيقات المركبات المتنوعة. عرض المنتج → (خراطيم المبرد السيليكونية للسيارة)، والتي يجب أن تتحمل درجات حرارة سائل التبريد المستمرة حتى 300 درجة فهرنهايت (150 درجة مئوية) وارتفاع الضغط من نظام التبريد.
5. عمليات إزالة القوالب والتشطيب وما بعد المعالجة
بمجرد إزالة القالب، يكون للخرطوم الخام سطح خارجي خشن من بصمة الشريط، بالإضافة إلى وميض (مطاط زائد) في الأطراف. يقوم المشغلون بقص الفلاش باستخدام مخرطة أو سكين حاد. بالنسبة للخراطيم التي تتطلب مظهرًا خارجيًا أملسًا، قد يكون السطح الخارجي مصقولًا أو أرضيًا بشكل خفيف - على الرغم من أن العديد من خراطيم الأداء تحافظ على اللمسة النهائية المزخرفة من أجل قبضة أفضل للمشبك. إذا كان الخرطوم يشتمل على طبقة تقوية، مثل سلك أو قماش مدمج، فيجب إدخال تلك الطبقة أثناء خطوة التغليف (عن طريق وضع جلبة مضفرة فوق المركب قبل التغليف النهائي). بعد إزالة القالب، يتم أحيانًا إجراء معالجة ثانوية لاحقة (الخبز في الفرن لمدة 1-4 ساعات عند 390 درجة فهرنهايت/200 درجة مئوية) لتطاير السيلوكسانات ذات الوزن الجزيئي المنخفض، مما يحسن مقاومة مجموعة الضغط ويقلل إطلاق الغازات.
6. مراقبة الجودة – البوابة قبل الشحن
لا يترك أي خرطوم مصنعًا محترفًا دون اجتياز مجموعة من الاختبارات. تشمل الفحوصات الأكثر شيوعًا ما يلي:
| اختبار | الغرض | القبول النموذجي |
|---|---|---|
| فحص الأبعاد | تحقق من المعرف والقطر الخارجي وسمك الجدار ونصف قطر الانحناء | ±0.5 ملم على المعرف |
| ضغط الانفجار | تأكيد الحد الأقصى لضغط التشغيل | 3-10 بار حسب النوع |
| الشيخوخة الحرارية | تحقق من التدهور بعد 168 ساعة عند درجة الحرارة المقدرة | لا يوجد تشقق، انخفاض استطالة <30% |
| الصلابة (الشاطئ أ) | ضمان صلابة المواد متسقة | 60-70 أمبير نموذجي |
| التفتيش البصري | تحقق من وجود بثور، الادراج، أو التصفيح | صفر عيوب |
تحافظ الشركات المصنعة الحاصلة على شهادة IATF 16949، مثل Ningbo Tiandai، على إمكانية التتبع من رقم الدفعة إلى الخرطوم النهائي، مما يتيح تحليل السبب الجذري في حالة حدوث فشل ميداني. يتم بعد ذلك تعبئة المنتج النهائي مع وضع العلامات المناسبة وشحنه. بالنسبة للبيئات القاسية، مثل مدخل الشاحن التوربيني أو أنظمة خلايا وقود الهيدروجين، قد تكون هناك حاجة إلى التحقق الإضافي مثل اختبارات مقاومة الأوزون أو النفاذ.
للتعمق أكثر في إجراءات المصنع خطوة بخطوة، راجع دليلنا الكامل حول كيفية صنع خراطيم السيليكون .
7. بديل البثق – طريقة إنتاج أسرع وأطول
ليست كل خراطيم السيليكون مغلفة بالشياق. يمكن إنتاج خراطيم السيليكون المستقيمة ذات المقطع العرضي الثابت عن طريق البثق المستمر. في هذه العملية، يقوم جهاز البثق اللولبي بدفع مركب السيليكون عبر القالب الذي يشكل شكل الأنبوب. يتم مبركن الأنبوب المبثوق على الفور في نفق الهواء الساخن أو حمام الملح (للفلوروسيليكون). يكون البثق أسرع بكثير من غلاف الشياق ومثالي للاستخدامات الطويلة للخراطيم الموحدة، مثل خطوط التفريغ أو خرطوم العداد. ومع ذلك، لا يمكنها إنتاج انحناءات أو مخفضات معقدة. يتم بعد ذلك قطع الخراطيم المبثوقة حسب الطول، وإنهائها، واختبارها. لدينا 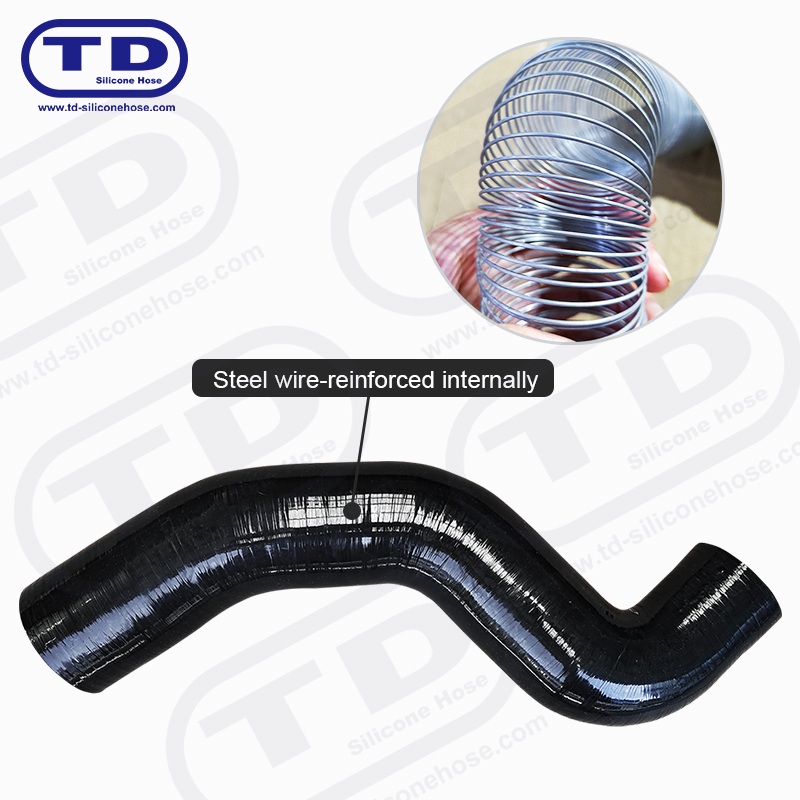 خرطوم السيليكون المقوى بالأسلاك للضغط العالي من خلال الجمع بين البثق والأسلاك الفولاذية المدمجة، يقاوم هذا الخرطوم الانهيار تحت الفراغ ويحافظ على المرونة في أنظمة السوائل الصناعية والسيارات المطلوبة. عرض المنتج → (خرطوم السيليكون المقوى بالأسلاك) غالبًا ما يبدأ على شكل أنبوب مقذوف يتم لف سلك حلزوني عليه، ثم يتم تغطيته بطبقة أخرى من السيليكون ومعالجته.
8. الاعتبارات الخاصة بالتطبيق أثناء التصنيع
إن الاستخدام المقصود لخرطوم السيليكون يملي العديد من الخيارات في المصنع. على سبيل المثال:
- تتطلب خراطيم رادياتير السيارات جدرانًا أكثر سمكًا وطبقات متعددة من القماش المقوى للتعامل مع ضغط سائل التبريد والتآكل الناتج عن الحركة المستمرة.
- تحتاج خراطيم المبرد البيني/CAC إلى قوة انفجار أعلى (غالبًا ما تصل إلى 10 بار) ونفاذية أقل لتجنب تسرب هواء الشحن.
- يجب أن تكون خراطيم السيليكون الطبية أو الغذائية مصنوعة من السيليكون المعالج بالبلاتين وتتطلب بيئة غرفة نظيفة بدون مواد ملدنة أو إضافات سامة.
- تتطلب خراطيم خلايا الوقود الهيدروجينية إطلاق غازات منخفضة للغاية ونقاوة عالية، ويتم تحقيق ذلك عن طريق المعالجة اللاحقة واستخدام مواد تبطين خاصة.
قد يتطلب كل تطبيق أيضًا تشطيبات سطحية مختلفة: نسيج غير لامع لسيارات السباق التي تريد مظهرًا غير متوهج، أو طبقة مغلفة بالألمنيوم لانعكاس الحرارة بالقرب من الشواحن التوربينية. يجب على الشركات المصنعة ضبط نمط التغليف والمواد المضافة المركبة ودورة المعالجة وفقًا لذلك.
الخلاصة - الدقة وراء كل خرطوم سيليكون
إن صنع خرطوم السيليكون أبعد ما يكون عن الخلط والقولبة البسيطة. إنها سلسلة من العمليات التي يتم التحكم فيها بدقة - العلوم المركبة، ومهارات رمي الكرة اليدوية، والهندسة الحرارية، والفحص الدقيق. والنتيجة هي أنبوب مرن ومتين يتفوق على المطاط في الظروف القاسية. سواء كنت تختار أ أطقم خرطوم مشعاع السيارة من السيليكون لتبريد المحرك تعمل معالجة ما بعد المعالجة على تعزيز مقاومة الحرارة والضغط، مما يجعل هذه الخراطيم موثوقة لخدمة سائل التبريد المستمر حتى 300 درجة فهرنهايت في تطبيقات المركبات المتنوعة. عرض المنتج → بالنسبة لسيارتك العادية أو الخرطوم المقوى بالأسلاك لاستخدام التوربو، فإن فهم عملية التصنيع يساعدك على تقدير الجودة واختيار المنتج المناسب لاحتياجاتك.
منتجاتنا //


نينغبو تيانداي قطع غيار السيارات المحدودة All Rights Reserved. ALL RESERVED.
مصنعو خراطيم السيليكون للسيارات بالجملة
