

 English
 中文简体
 русский
 Español
 عربى

إرسال ردود الفعل
كيف يتم تصنيع خراطيم السيليكون؟ دليل خطوة بخطوة من مصنع خراطيم السيليكون
اخبار الصناعة-محتوى
- 1 ما هو خرطوم السيليكون المصنوع بالفعل؟
- 2 الخطوة 1: تركيب السيليكون الخام
- 3 الخطوة 2: إعداد طيات التعزيز
- 4 الخطوة 3: التغليف والتشكيل على المغزل
- 5 البثق: الطريق البديل للأنابيب المستقيمة
- 6 الخطوة 4: الفلكنة وما بعد المعالجة
- 7 الخطوة 5: التشطيب والتشذيب
- 8 الاختبار: حيث يتم إثبات الجودة
- 9 كيف تشكل كل مرحلة الخرطوم النهائي
- 10 إنشاءات خاصة للوظائف الصعبة
- 11 ماذا يعني هذا عند اختيار المورد
ك الشركة المصنعة لخرطوم السيليكون مقرنا في نينغبو، الصين، أحد الأسئلة التي نسمعها غالبًا من العملاء الجدد هو سؤال مباشر وممتع: كيف يتم تصنيع خراطيم السيليكون فعليًا؟ إنه سؤال عادل. على الرف، يبدو الخرطوم النهائي بسيطًا بشكل خادع، مجرد أنبوب ذو سطح أملس وخفيف الوزن. في الواقع، كل خرطوم سيليكون عالي الجودة هو نتيجة للتركيب الدقيق، والتغليف الماهر يدويًا، والمعالجة التي يتم التحكم فيها بإحكام، واختبار لا هوادة فيه. في هذه المقالة، سنرشدك خلال عملية الإنتاج بأكملها تمامًا كما تحدث على أرض مصنعنا، حتى تعرف ما الذي يفصل بين الخرطوم الذي يدوم لسنوات والخرطوم الذي يتعطل مبكرًا.
ما هو خرطوم السيليكون المصنوع بالفعل؟
يبدأ الإنتاج بالمادة نفسها. قاعدة كل خرطوم هي صمغ مطاط السيليكون الخام، وعادةً ما تكون درجة VMQ مختارة لخدمة السيارات. العلكة الخام تكون في حد ذاتها طرية وضعيفة، لذلك يتم مزجها مع مكونات أخرى لتكوين مركب قابل للاستخدام:
- علكة السيليكون VMQ، التي توفر الأساس المرن والمقاوم للحرارة
- مواد حشو معززة مثل السيليكا المدخنة، والتي توفر القوة ومقاومة التمزق
- الأصباغ، التي تنتج الألوان الأسود أو الأزرق أو الأحمر أو الألوان المخصصة التي يحددها عملاؤنا
- عوامل المعالجة، التي تسمح للمركب بالارتباط المتقاطع والتثبيت بشكل دائم أثناء الفلكنة
هذه الكيمياء هي السبب وراء بقاء السيليكون مرنًا من حوالي -60 درجة مئوية إلى 230 درجة مئوية، ويقاوم الأوزون والأشعة فوق البنفسجية وإضافات التبريد الحديثة، ولا يصبح هشًا أبدًا مع تقدم العمر. غلاف الأداء هذا هو السبب في أن السيليكون أصبح الخيار الافتراضي لدوائر الرادياتير والمبرد الداخلي والسخان في السيارات والشاحنات والحافلات والدراجات النارية عالية الأداء.
الخطوة 1: تركيب السيليكون الخام
يتم خلط العلكة ومكوناتها على آلات طحن ثنائية الأسطوانة حتى تصبح الدفعة متجانسة تمامًا. إن التوحيد مهم أكثر مما يدركه معظم الناس: إذا تم توزيع الحشو بشكل غير متساو، فإن الخرطوم النهائي يحمل نقاطًا ناعمة مخفية يمكن أن تنتفخ أو تنقسم تحت الضغط. يتم طي أصباغ الألوان في هذه المرحلة أيضًا، وهذا هو السبب في أن اللون المتسق من دفعة إلى دفعة يعد علامة موثوقة على عملية خلط منضبطة. قبل إطلاق أي مركب للإنتاج، نتحقق من صلابته ولزوجته وفقًا لمواصفات الوصفة.
الخطوة 2: إعداد طيات التعزيز
يتمدد مطاط السيليكون من تلقاء نفسه بسهولة ويمكن أن ينهار تحت الفراغ، لذلك يتم تصنيع الخراطيم ذات الضغط المقدر كصفائح. يتم تقويم نسيج البوليستر أو الأراميد، مما يعني أنه مطلي بطبقة رقيقة ومتساوية من نفس مركب السيليكون، ثم يتم تقطيعه إلى طبقات على التحيز، عادة عند حوالي 45 درجة إلى محور الخرطوم. هذه الطيات ملفوفة في اتجاهات متناوبة، مما يمنح الخرطوم قوة في كل اتجاه مع الحفاظ على المرونة، ويحدد عدد الطيات معدل الضغط. عندما يكون الشفط أو النبض متوقعًا، فإننا نذهب إلى أبعد من ذلك وندمج حلزونًا من أسلاك الفولاذ، والذي يبقي الخرطوم مفتوحًا تحت ضغط سلبي حيث يتسطح البناء المصنوع من القماش فقط.
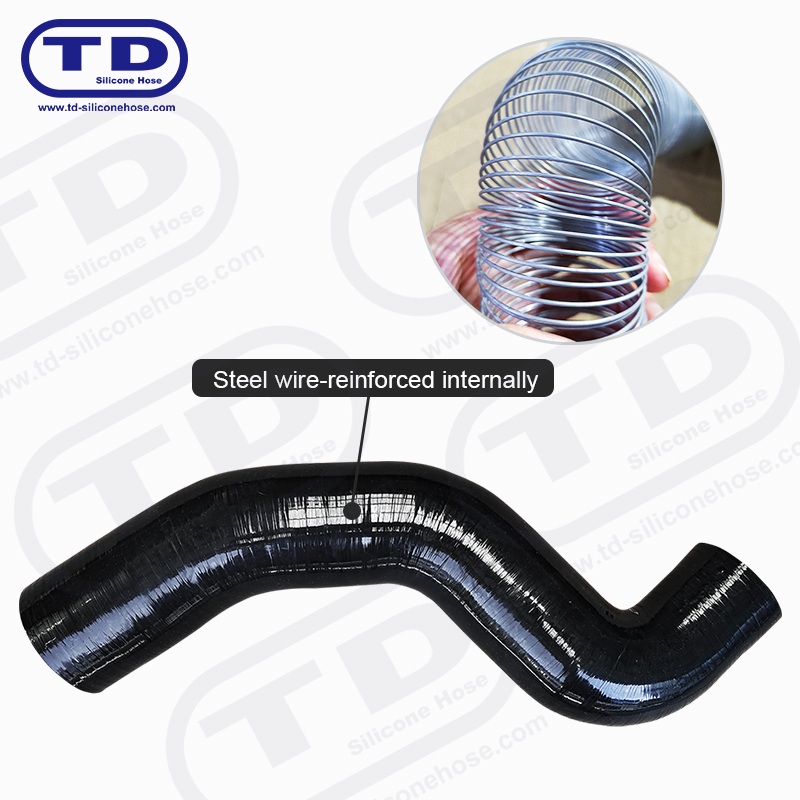 خرطوم السيليكون المقوى بالأسلاك لتطبيقات الضغط العالي يقاوم خرطوم السيليكون المقوى بالسلك انهيار الفراغ حيث تتسطح شرائح القماش فقط. يتناسب تركيبها الحلزوني الفولاذي وبنيتها المكونة من 3-4 طبقات مع الأنابيب التوربينية والمبرد الداخلي، مما يتوافق مع مناقشة ضغط عدد الطبقات أعلاه. عرض المنتج →
الخطوة 3: التغليف والتشكيل على المغزل
يتم تصنيع الخراطيم ذات الأشكال مثل المرفقين والمخفضات وقارنات التوصيل الحدبية يدويًا حول شياق الألومنيوم المصقول. يتم تغليف كل شياق بعامل تحرير، ويتم وضع البطانة الداخلية من السيليكون أولاً، وبعد ذلك يتم تطبيق كل طبقة تقوية مبللة، مع شد وتداخل يمكن التحكم فيهما. تحدد زاوية الالتفاف كيفية ثني الخرطوم النهائي وكيفية توزيع الضغط الداخلي. بالنسبة للانحناءات، يتم وضع الطيات وطيها حول المنحنى، وهو ما يسمح لمرفقينا بالحفاظ على نصف قطر واضح وقابل للتكرار بدون تجاعيد أو بقع رقيقة. يتم تطبيق غلاف شريط النايلون كطبقة خارجية. فهو يضغط البناء بالكامل أثناء المعالجة ويترك نمط التظليل الدقيق الذي تراه على سطح خرطوم السيليكون عالي الجودة.
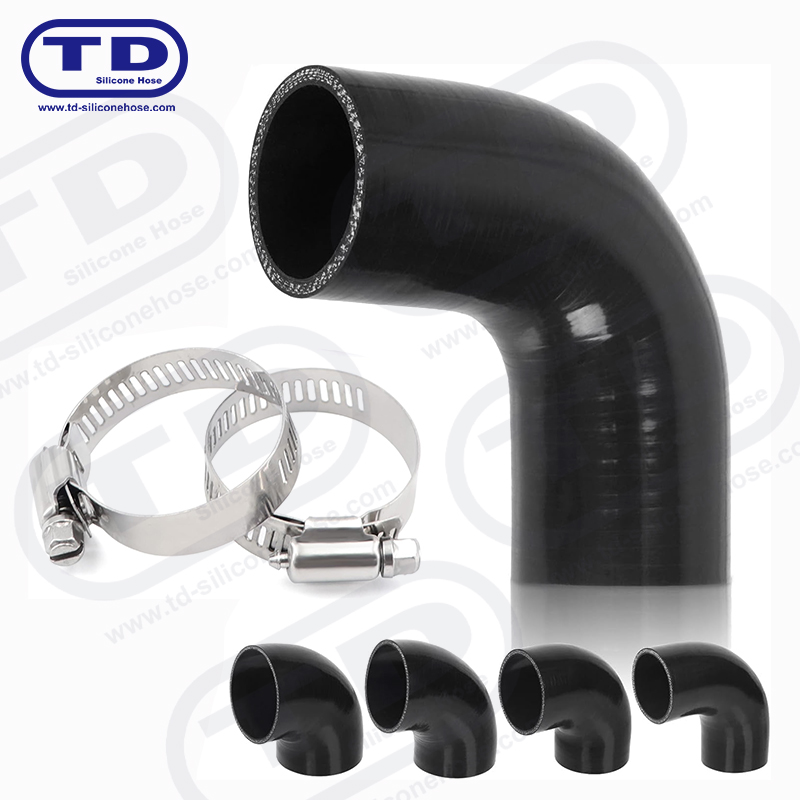 خرطوم الكوع من السيليكون المقوى بزاوية 90 درجة يتم تغليف المرفقين مثل هذا بالشياق، مع طيات مطوية حول المنحنى للحفاظ على نصف قطر واضح بدون بقع رقيقة. مقوى بالبوليستر، ويتحمل -50 درجة مئوية إلى 250 درجة مئوية للتوربو، والمبرد الداخلي، وأنابيب السحب. عرض المنتج →
البثق: الطريق البديل للأنابيب المستقيمة
لا تحتاج قارنات التوصيل المستقيمة دائمًا إلى شياق. بالنسبة لعمليات الإنتاج الطويلة، يمكن دفع المركب من خلال قالب ومعالجته بأطوال متواصلة، ثم تقطيعه وتشكيله حسب الحجم. يكون البثق سريعًا ومتسقًا للغاية من حيث الأبعاد، وهو ما يناسب الطلبات كبيرة الحجم للمقاطع المستقيمة القياسية، بينما يظل تغليف الشياق هو الأداة المفضلة للأشكال الهندسية المعقدة. أيًا كان المسار الذي يسلكه الخرطوم، فإن المرحلة التالية من الإنتاج هي نفسها تمامًا.
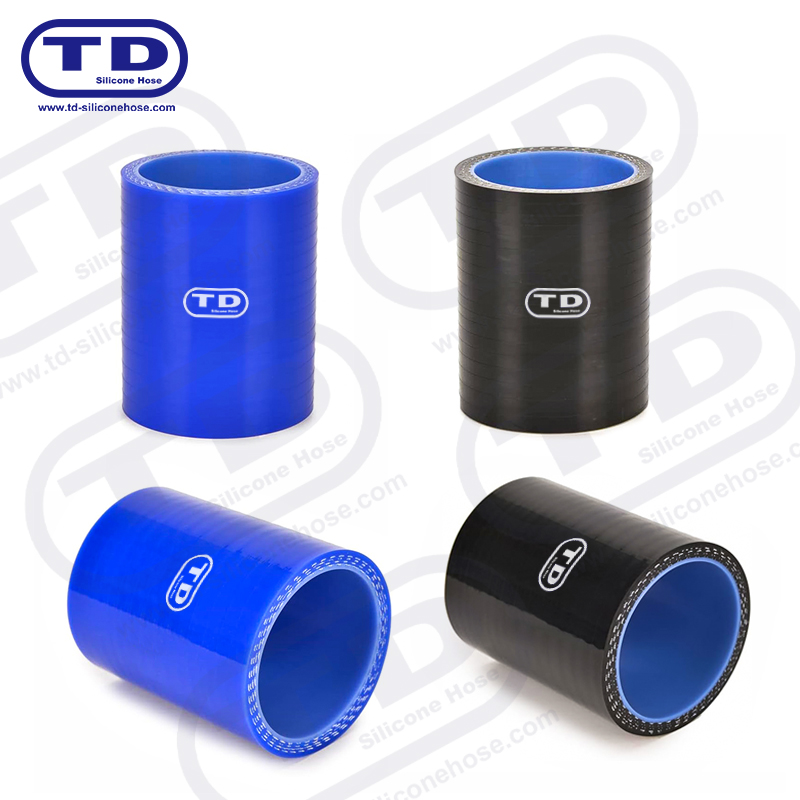 وصلة خرطوم مستقيمة من السيليكون متعددة الطبقات يمكن بثق القارنات المستقيمة مثل هذه للحصول على أبعاد متسقة في عمليات التشغيل ذات الحجم الكبير، ثم يتم معالجتها بالكامل وبعد المعالجة. والنتيجة هي قارنة توصيل مستقرة ومقاومة لدرجة الحرارة تتراوح من -50 درجة مئوية إلى 250 درجة مئوية. عرض المنتج →
الخطوة 4: الفلكنة وما بعد المعالجة
بمجرد لفه، يدخل الخرطوم إلى الأوتوكلاف بالبخار، حيث يتم معالجته تحت الحرارة والضغط، عادة عند حوالي 160 درجة مئوية إلى 170 درجة مئوية. داخل الأوتوكلاف، تؤدي عوامل المعالجة إلى الارتباط المتقاطع: يتم قفل سلاسل البوليمر الطويلة في شبكة مستقرة ثلاثية الأبعاد، وتحول المركب الناعم واللزج إلى جسم مرن بشكل دائم. بعد التعقيم، يتم معالجة الخراطيم في أفران الهواء الساخن لعدة ساعات. تعمل مرحلة التسخين الثانية هذه على التخلص من المنتجات الثانوية للمعالجة وتثبيت المادة، وتحسين مجموعة الضغط ومقاومة درجات الحرارة على المدى الطويل. يعد تقصير فترة ما بعد المعالجة أو تخطيها إحدى الطرق الهادئة لخفض تكاليف الإنتاج، وتظهر العقوبة بعد أشهر على شكل ابتذال سطحي أو تصلب سابق لأوانه.
الخطوة 5: التشطيب والتشذيب
عند اكتمال المعالجة، يتم تمديد واستخراج الشياق، وتنتقل الخراطيم إلى طاولة التشطيب. هنا يتم قصها بالطول بشفرات حادة للحصول على نهايات نظيفة ومربعة ومشذبة ومثقوبة حيث يلزم وجود اتصال على شكل حرف T أو فرع. يتم بعد ذلك غسل كل خرطوم وتجفيفه وفحصه بصريًا من الداخل والخارج. التفاصيل الصغيرة في هذه المرحلة، مثل النهاية المربعة تمامًا، تحدد ما إذا كان الخرطوم يُحكم بشكل نظيف تحت المشبك في المحاولة الأولى.
الاختبار: حيث يتم إثبات الجودة
يحصل الخرطوم على مواصفاته في معمل الاختبار، وليس على أرضية المتجر. بموجب نظام إدارة الجودة IATF 16949 الخاص بنا، تمر كل دفعة عبر روتين فحص محدد:
- فحص أبعاد التجويف وسمك الجدار والطول مقابل أجهزة القياس المعايرة
- اختبار اضمحلال الضغط والتسرب على العينات من كل دفعة إنتاج
- اختبار الانفجار الدوري للتأكد من هامش الأمان المدمج في التصميم
- اختبار الفراغ للمنشآت المسلحة بالأسلاك والتي يجب أن تقاوم الانهيار
- الفحص البصري لتشطيب السطح وتناسق الألوان والنظافة الداخلية
التتبع هو جزء من نفس الانضباط. إذا أبلغ أحد العملاء عن مشكلة ما، فيمكننا تتبع الخرطوم مرة أخرى إلى الدفعة المركبة وسجل المعالجة، وتحديد السبب، وتصحيح العملية بدلاً من التخمين.
كيف تشكل كل مرحلة الخرطوم النهائي
من المفيد رؤية العملية كسلسلة يتحكم فيها كل رابط في خاصية مختلفة للمنتج الذي قمت بتثبيته أخيرًا:
| مرحلة الإنتاج | ما يتحكم فيه في الخرطوم النهائي |
|---|---|
| يضاعف | مقاومة درجات الحرارة والصلابة واللون |
| رقائق الصقل والتغليف | المرونة وتقييم الضغط ودقة الشكل |
| الفلكنة | المرونة والمتانة على المدى الطويل |
| بعد المعالجة | جودة السطح واستقرار الأبعاد |
| التشطيب والاختبار | الملاءمة والختم والسلامة اليومية |
إنشاءات خاصة للوظائف الصعبة
يمتد نفس خط الإنتاج إلى البنيات المتخصصة. يضيف خرطوم مبطن بالفلوروسيليكون حاجزًا داخليًا للتلامس مع أبخرة الوقود والزيت، وتعكس الخراطيم المغلفة بالألمنيوم الحرارة المشعة في حجرات المحرك المزدحمة، كما تخدم الخراطيم السطحية غير اللامعة العرض والسباق حيث يكون المظهر مهمًا بقدر المتانة. الدرس المستفاد من أرضية مصنعنا بسيط: مرونة التصنيع هي ما يحول مركب السيليكون إلى حل حقيقي، لأن الهندسة والتعزيز والمعالجة السطحية يمكن تكييفها مع الوظيفة التي بين أيدينا.
ماذا يعني هذا عند اختيار المورد
بعد سنوات من إنتاج تسع سلاسل منتجات وأكثر من 1500 منتج لسيارات الركاب والشاحنات والحافلات والدراجات النارية وأنظمة خلايا وقود الهيدروجين بشكل متزايد، تعلمنا أن الأسئلة التي تستحق طرحها على أي مورد هي أسئلة العملية: كم عدد الطيات؟ ما جدول المعالجة؟ ما هي تقارير الاختبار المصاحبة للدفعة؟ الشركة المصنعة التي تجيب على هذه الأسئلة بوضوح هي الشركة المصنعة التي تتحكم حقًا في الإنتاج. إذا كنت ترغب في التعمق أكثر، فقد قمنا بنشر دليل التصنيع الكامل الذي يتوسع في كل مرحلة موصوفة هنا، ويسعد فريقنا دائمًا بمناقشة البناء المناسب لتطبيقك.
منتجاتنا //


نينغبو تيانداي قطع غيار السيارات المحدودة All Rights Reserved. ALL RESERVED.
مصنعو خراطيم السيليكون للسيارات بالجملة
